自社にあった非接触厚さ計がわかる|非接触厚み図鑑 » 厚さ測定方法|接触式・非接触式の選び方を解説
厚さ測定方法|接触式・非接触式の選び方を解説
製品の品質管理や工程管理において、厚さ測定は欠かせない基礎検査項目です。しかし「厚さ測定方法」と一口にいっても、マイクロメータで挟んで測る接触式と、レーザーやX線などで触れずに測る非接触式があり、それぞれ得意な対象物や測定条件が大きく異なります。
この記事では、代表的な厚さ測定方法を接触式・非接触式に整理し、対象物の材質や測定タイミング、求める精度に応じた選び方の基本を解説します。
厚さ測定方法は大きく「接触式」と「非接触式」の2種類
厚さ測定方法は、測定対象に測定子(プローブ)を接触させて測るかどうかで、大きく2つの系統に分かれます。
接触式:ワークに触れて測る、基本的な厚さ測定方法
接触式は、マイクロメータやダイヤルゲージなどの測定子をワークに直接押し当て、変位や隙間から厚さを読み取る方式です。測定器の種類が豊富で、基準器との比較や校正を行いやすい一方、押し付けによってワークが変形したり、走行中の連続測定に不向きだったりといった弱点があります。
非接触式:ワークに触れず高速・連続で測る方法
非接触式は、レーザー光・X線・赤外線・超音波などを利用し、反射・透過・干渉・伝搬時間などの情報から厚さを算出する方式です。ワークに触れずに測定できるため、傷や変形を避けやすく、方式や装置構成によっては走行ライン上での連続測定・全数検査にも対応できます。
【接触式】代表的な厚さ測定方法
マイクロメータ・ノギス
マイクロメータやノギスは、ワークを測定部で挟み、目盛やデジタル表示から厚さを読み取る代表的な接触式の測定器です。マイクロメータはノギスよりも高精度な測定に適しており、金属加工品や樹脂成形品などの寸法確認に広く使われています。
一方、測定圧でワークがわずかに変形するため、薄いフィルムやゴムなど柔らかい素材では真値からずれることがあります。また、手動で測定するタイプは、走行中の連続測定には適していません。
ダイヤルゲージ・シックネスゲージ
ダイヤルゲージはワークに測定子を押し当て、対向面(基準面)との相対変位を針で読み取ります。定盤やスタンドと組み合わせて紙・フィルム・薄板の厚さやうねりの検査に用いられます。シックネスゲージ(すきまゲージ)は薄い金属片を隙間に差し込む簡易測定用で、機械の組み付けクリアランス確認などに使われます。
触針式膜厚計・段差計
先端に微小なダイヤモンド触針を持ち、コーティングや薄膜の段差をなぞって高さプロファイルを描く測定方法です。nm~μmオーダーの微細な段差や薄膜の評価に用いられ、微小領域の膜厚を高精度に測れる反面、走査に時間がかかりインライン全数検査には不向きです。
渦電流式膜厚計・電磁膜厚計
渦電流式・電磁誘導式の膜厚計は、プローブを対象物の表面(塗膜など)に接触させ、電気的・磁気的な特性の変化から膜厚を測定します。塗装やめっきなどの膜厚管理に用いられ、測定対象の材質や下地によって適した方式が異なります。
【非接触式】代表的な厚さ測定方法
続いて非接触式の代表的な厚さ測定方法です。方式ごとに得意な素材・厚さレンジ・測定環境が異なるため、対象物との相性で選ぶことが重要になります。
レーザー式(レーザー変位計)
ワークの上下に対向配置した2台のレーザーセンサで、それぞれからワーク表面までの距離を測り、その差分から厚さを算出します。金属板・樹脂板・紙など不透明で反射の安定した素材を高速・高精度に測定でき、プレスラインや圧延ラインなど、対象物の位置変動を抑えられる工程での厚みプロファイル管理に用いられます。
放射線式(X線・β線)
X線やβ線がワークを透過する際の減衰量から厚さを算出する方式です。材質の表面状態や色に左右されにくく、金属箔・電池電極・多層バリアフィルムなど連続生産ラインでの全数管理に強みがあります。搬送時の振動やパスラインの変動にも比較的頑健で、フィルム製造や電池製造など、連続生産ラインでの厚さ管理に活用されています。
放射線式を採用する場合は、装置の種類や線源、出力、設置条件などに応じて、放射線に関する法令や安全管理上の対応が必要になる場合があります。導入前にメーカーへ必要な手続きや管理方法を確認しましょう。
赤外線式
特定波長の赤外線を素材がどれだけ吸収するかを利用し、層ごとに厚みを算出する方式です。透過型と反射型があり、多層フィルムや樹脂コーティングを層別に測る用途に強みを発揮します。吸収スペクトルを持たない素材は測定できないため、事前に材料の分光特性を確認し、測定可能か検証する必要があります。
光学式(分光干渉・白色共焦点)
光の干渉や合焦位置の情報から厚さを求める方式で、nm〜μmオーダーの極薄膜や透明素材に対応できるのが特徴です。分光干渉方式では、透明・半透明のフィルムや多層膜について、各層の厚さを測定できる製品があります。表面状態や環境振動に敏感なため、クリーンで安定した設置環境が求められます。
空中超音波式(超音波式)
ワークに超音波パルスを送り、内部を往復して戻ってくる時間から厚さを算出します。一般的な超音波厚さ計は接触媒質(カプラント)を介して測定する接触式ですが、非接触測定に対応した「空中超音波式」のセンサもあります。配管やタンク壁など、対象物の材質や形状によっては超音波による厚さ測定が適しています。
接触式と非接触式の比較表
ここまで見てきた主要な厚さ測定方法を、代表的な観点で整理すると次のようになります。
| 比較項目 | 接触式 | 非接触式 |
|---|---|---|
| ワークへの影響 | 測定子を接触させる | 測定対象に触れずに測定 |
| 測定対象への影響 | 変形・傷に注意が必要 | 接触による影響を抑えやすい |
| インライン測定 | 方式・装置によって制約あり | 連続測定に対応する方式がある |
| 測定速度 | 方式によって異なる | 高速・連続測定に対応する方式がある |
| 材料への依存 | 比較的小さい | 方式によって材質・光学特性などの影響を受ける |
| 多層構造 | 接触式の厚さ測定器では総厚測定が基本 | 方式によって層別測定に対応 |
| 導入時の確認事項 | 測定圧・測定位置など | 材質・表面状態・搬送状態・設置条件など |
フィルムの
厚さ測定方法とは
フィルムの厚さ測定には、マイクロメータなどで直接測る接触式と、レーザー・X線・分光干渉・赤外線などを利用する非接触式があります。フィルムの材質や構造、搬送状態によって適した測定方法が異なるため、それぞれの特徴を確認することが重要です。
薄く変形しやすいフィルムや、透明・多層構造のフィルム、製造ラインを走行するフィルムなど、測定条件に応じた厚さ測定方法を検討している方に向けて、接触式・非接触式の特徴や選び方を解説します。
厚さ測定方法を選ぶ4つの視点
実際に自社の現場で厚さ測定方法を選ぶときは、次の4つの視点で整理すると判断しやすくなります。
対象物の材質と状態
金属板・樹脂板・フィルム・多層構造・塗膜など、対象物の材質と状態は方式選定の出発点です。透明・黒色・金属蒸着・多層など特殊な光学特性を持つ素材はレーザーで安定測定しづらいことがあり、X線や赤外線、分光干渉などが選択肢に入ります。
測定タイミング(オフライン抜き取り/インライン全数)
試作品や検証用途で数点測れれば十分ならマイクロメータや触針式が現実的です。一方、生産ラインで全数の厚み変動を管理し、外れ値を即時に検出したい場合は、非接触式のインライン計測が有力な選択肢になります。
求める精度レンジ(nm/μm/mm)
測定したい厚さの範囲は方式選定の重要な条件です。ただし、数百nm、μm、mmといった厚さだけで方式を決めることはできません。対象物の材質や透明性、表面状態、多層構造の有無、測定環境などを含めて選ぶ必要があります。
設置環境と規制対応
狭いパスライン、振動が多い環境、クリーンルームなど設置条件で選べる方式は変わります。放射線式を採用する場合は線源の種類と強度に応じた規制対応を事前に確認しておくと導入がスムーズです。
非接触厚さ計が適するケースとメリット
接触式で運用してきた工程でも、以下のようなケースに当てはまるなら非接触厚さ計への切り替えを検討する価値があります。
- フィルム・箔・電極など接触すると変形・傷が問題になる素材を扱っている
- 連続生産ラインで全数検査を行い、厚さのばらつきを管理したい
- 抜き取り検査では検出できない面内・流れ方向のばらつきを可視化したい
- 多層フィルムやコーティングを層ごとに厚さ管理したい
- 手作業の測定を減らし、測定データの記録・管理を自動化したい
厚さ測定方法を選ぶうえで大切なのは、方式そのものの優劣ではなく、「何を、どのタイミングで、どの精度で測るのか」を先に整理することです。抜き取りでの検証は接触式で十分な場合も多く、逆に生産ライン上の全数管理や、方式によって対応できる層別測定、変形しやすい素材の非破壊評価では、非接触式が有力な選択肢になります。
非接触厚さ計は方式ごとに得意な対象物が明確に分かれます。自社の測定対象に近い方式から比較検討を始めることで、失敗の少ない導入につながります。
【計測対象別】
非接触厚さ計3選
非接触厚さ計3選
非接触厚さ計は、計測対象となる材料や厚み・範囲、用途に合ったタイプを選ぶことが大切です。
ここでは、計測対象別に適した非接触厚さ計3製品を
紹介していきます。
連続生産ラインの
薄物シート材なら
薄物シート材なら
『SX-1100』
ナノグレイ
ナノグレイ
揺れ・素材に強い
汎用型モデル
汎用型モデル
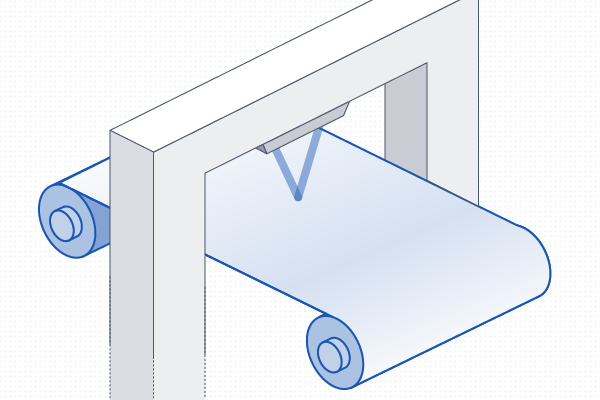
- 物質を透過し測定するX線式を採用しているため、黒色材、散乱体など素材を選ばず「透過測定」が可能
- 高感度・高速応答の放射線検出方法「シンチレーション検出器」採用で、金属箔など薄物の搬送系での精度±0.1μmを実現
搬送で揺れのない
厚物シート材なら
厚物シート材なら
『thicknessGAUGE C.LL』
Micro-EpsilonJapan
Micro-EpsilonJapan
剛体向け
高精度モデル
高精度モデル
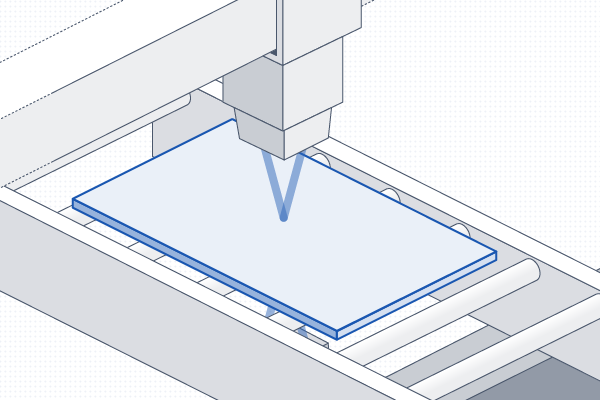
- 揺れのない対象物に精度の高い計測ができる「三角測量方式」を採用し、システム
精度±1/±5μmを実現 - 金属・木材・プラスチックなど、一般的な工業材料に対応し、材質ごとの反射率の違いに左右されにくい安定した測定ができる
化学組成の異なる
多層フィルムなら
多層フィルムなら
『赤外線極薄厚さ計IRMT01』
チノー
チノー
薄膜対応の
層別測定特化モデル
層別測定特化モデル
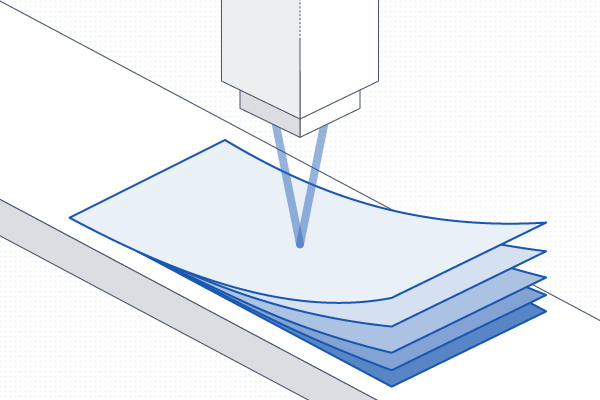
- 表面反射を除去して精度を高める「P偏光正反射方式」により、異なる化学組成の層を識別しやすい
- 10µm以下の極薄膜に対応し、28msの高速更新周期でインライン厚み管理が可能。リアルタイムに変化を把握でき、工程調整や不良発生を抑制