インライン厚さ測定とは
目次
全て表示
インライン厚さ測定は、製造ライン上にセンサを設置し、流れている製品の厚さを連続的に測定する方法です。抜き取り検査では把握しにくい厚さの変化を、生産中に確認できます。
この記事では、インライン測定とオフライン測定の違いやメリットを整理し、搬送速度・振動・測定対象など、非接触厚さ計を選ぶ際に確認したい条件と方式ごとの適性を解説します。
インライン測定とオフライン測定の違い
インライン測定とは、製造ライン上にセンサを設置し、製品を生産しながら測定する方法です。一方、オフライン測定は、製品を抜き取るなどして、製造ラインとは別の場所で測定する方法です。
シートやフィルム、箔などの厚さ測定では、走行中の製品を止めずに測定するため、製品に触れずに厚さを測れる非接触式の厚さ計が多く用いられます。ただし、適した方式は搬送条件や測定対象によって異なります。
| 項目 | インライン測定 | オフライン測定 |
|---|---|---|
| 測定タイミング | 生産中に連続して測定 | 製品を抜き取るなどして測定 |
| 測定範囲 | 走行中の製品を連続的に監視できる | 測定した箇所を評価する |
| 測定のばらつき | 自動測定により、測定者による差を抑えやすい | 測定方法や作業者によって差が生じる場合がある |
| 異常の把握 | 厚さ変化の発生時期を把握しやすい | 測定間隔によっては異常の発見が遅れる場合がある |
| 主な測定方法 | 放射線式、レーザー式、赤外線式、光学式など | マイクロメータ、卓上型測定装置など |
インライン厚さ測定のメリット
厚さの変化を生産中に把握できる
インライン測定では、製品の厚さを連続的に監視できるため、規格から外れる変化を早期に把握しやすくなります。抜き取り検査と比べて、検査の間に発生した異常を見逃すリスクを抑えられます。
測定データを品質管理に活用できる
センサによる自動測定では、測定者の技量や操作によるばらつきを抑え、同じ条件で測定を繰り返せます。測定データを記録することで、品質の推移や異常発生時の状況を確認しやすくなります。
幅方向の厚さ分布を工程管理に活かせる
センサを幅方向に移動させながら測定する走査(トラバース)方式では、製品の幅方向における厚さ分布を確認できます。測定結果を製造条件の調整に活用することで、厚さの均一化や品質改善につなげられます。
インライン厚さ計を選ぶ5つの条件
搬送速度と更新周期・測定ピッチ
ラインの搬送速度に対して、厚さをどのくらいの間隔で測定できるかを確認します。たとえば、ライン速度が毎分60m(毎秒1m)で、測定値の出力更新周期が28msの場合、1回の更新周期の間に製品は約28mm進みます。
これは更新周期から算出した距離の目安であり、実際に検出できる厚さ変化の細かさは、測定時間や信号処理、装置の仕様などによって異なります。カタログでは、更新周期だけでなく、必要な測定ピッチや測定速度への対応も確認しましょう。
搬送中の振動・バタつき・パスライン変動
走行中のシートやフィルムは、ロールの振れや搬送条件によって上下に動くことがあります。こうした位置変化が測定値に与える影響は、測定方式やセンサの構成によって異なります。
レーザー式など、センサから表面までの距離を測る方式では、対象物の位置変化が測定値に影響する場合があります。一方、放射線式は、透過した放射線の減衰から厚さや面密度を評価するため、一般にパスラインの位置変化の影響を受けにくい方式です。ただし、影響の程度は装置構成や測定条件によって異なります。
搬送中の振動が大きいラインでは、センサの測定原理だけでなく、設置方法や搬送安定性も含めて検討することが重要です。
測定対象の材質・色・構成
測定対象の材質や色、層構成によって、適した方式は異なります。光学式は、対象物の透明性や反射特性、表面状態などによって測定が難しくなる場合があります。
赤外線式は、対象材料が特定の波長の赤外線をどの程度吸収するかを利用するため、材質や厚さ、他の層による吸収の影響などを確認する必要があります。
放射線式は、色や表面状態の影響を受けにくい一方、放射線の減衰量が材料の組成などによって変化します。材質や層構成が変わる場合は、適切な校正条件を確認しましょう。
設置スペースとフレーム構造
既存の製造ラインに厚さ計を設置する場合は、センサやフレームを取り付けるスペースを確認します。装置には、対象物を囲む構造や片側が開いた構造などがあり、対応できる設置環境は製品によって異なります。
また、1点を固定して測定するのか、センサを幅方向に走査して厚さ分布を測定するのかによっても、必要な設置スペースや装置構成が変わります。
周囲の温度・光などの環境
設置場所の温度や周囲光、粉じんなどの環境条件も、測定方式を選ぶ際の確認事項です。光学式や赤外線式では、周囲環境や対象物の状態が測定に影響する場合があるため、使用環境に対応できるかを確認します。
放射線式を導入する場合は、装置の種類や仕様、設置条件に応じて、関係法令上の手続きや安全管理の要件を確認してください。
方式別に見るインライン厚さ測定の適性
代表的な非接触厚さ計の特徴をまとめました。実際の測定可否や精度は、装置の仕様と測定対象によって異なります。
| 方式 | 特徴 | 適用を検討する対象・条件 | 主な確認事項 |
|---|---|---|---|
| 放射線式(X線・β線) | 透過した放射線の減衰から厚さや面密度を評価する | 連続ラインのシート、フィルム、箔など | 材料の組成、校正条件、安全管理要件 |
| レーザー式 | レーザー変位センサなどで表面位置を測定する | 搬送位置が安定した板材やシートなど | 振動、パスライン変動、表面状態 |
| 赤外線式 | 赤外線の吸収特性を利用する | 測定対象の吸収特性が適合するフィルムや塗工膜など | 材質、厚さ、層構成、周囲環境 |
| 光学式(分光干渉など) | 光の反射や干渉などを利用して厚さを評価する | 光学特性が適合する透明・半透明のフィルムや膜など | 透明性、反射特性、層間の光学特性 |
インライン厚さ計の選定で重要なこと
インライン厚さ計を選ぶ際は、必要な測定精度や更新周期だけでなく、搬送中の振動、測定対象の材質・構成、設置スペースなどを総合的に確認することが重要です。
また、フィルム全体の厚さを測定する場合と、多層フィルムの特定の層を測定する場合では、適した方式が異なります。方式名だけで判断せず、対象の材質や厚さ、層構成に対して測定可能かを確認しましょう。
導入前には、実際の製品サンプルや搬送条件を用いて測定テストを行い、必要な精度や再現性が得られるかを確認することをおすすめします。
【計測対象別】
非接触厚さ計3選
非接触厚さ計3選
非接触厚さ計は、計測対象となる材料や厚み・範囲、用途に合ったタイプを選ぶことが大切です。
ここでは、計測対象別に適した非接触厚さ計3製品を
紹介していきます。
連続生産ラインの
薄物シート材なら
薄物シート材なら
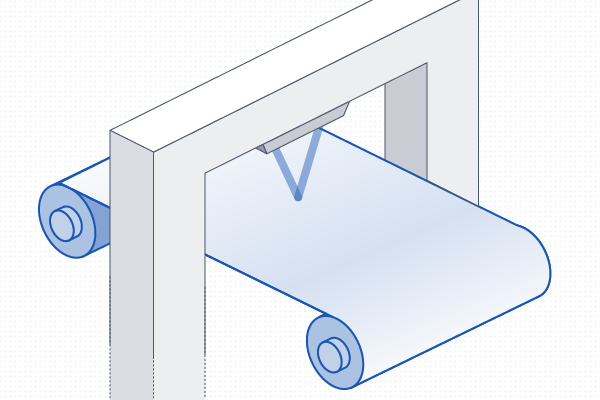
『SX-1100』
ナノグレイ
ナノグレイ
揺れ・素材に強い
汎用型モデル
汎用型モデル
- 物質を透過し測定するX線式を採用しているため、黒色材、散乱体など素材を選ばず「透過測定」が可能
- 高感度・高速応答の放射線検出方法「シンチレーション検出器」採用で、金属箔など薄物の搬送系での精度±0.1μmを実現
搬送で揺れのない
厚物シート材なら
厚物シート材なら
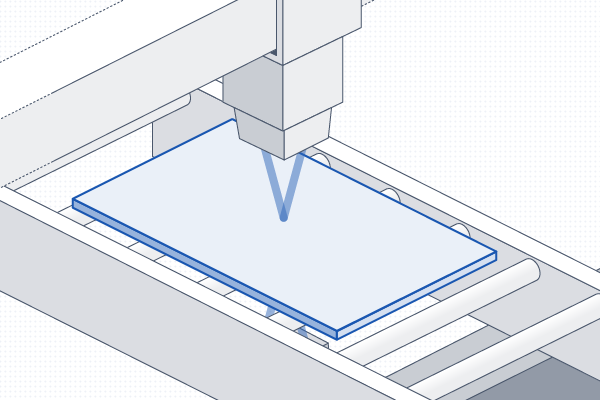
『thicknessGAUGE C.LL』
Micro-EpsilonJapan
Micro-EpsilonJapan
剛体向け
高精度モデル
高精度モデル
- 揺れのない対象物に精度の高い計測ができる「三角測量方式」を採用し、システム
精度±1/±5μmを実現 - 金属・木材・プラスチックなど、一般的な工業材料に対応し、材質ごとの反射率の違いに左右されにくい安定した測定ができる
化学組成の異なる
多層フィルムなら
多層フィルムなら
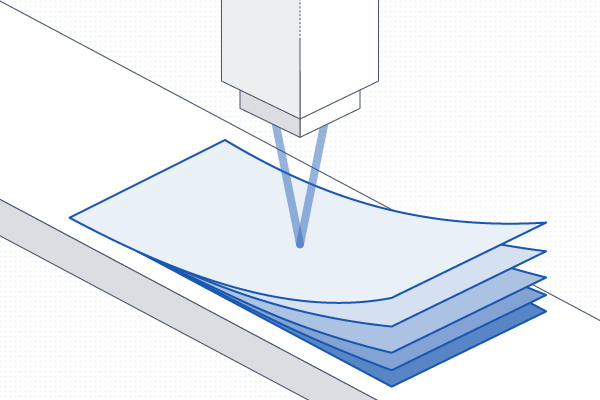
『赤外線極薄厚さ計IRMT01』
チノー
チノー
薄膜対応の
層別測定特化モデル
層別測定特化モデル
- 表面反射を除去して精度を高める「P偏光正反射方式」により、異なる化学組成の層を識別しやすい
- 10µm以下の極薄膜に対応し、28msの高速更新周期でインライン厚み管理が可能。リアルタイムに変化を把握でき、工程調整や不良発生を抑制