プラスチックシートの厚さ測定方法
目次
全て表示
プラスチックシートの厚さは、規格に基づく測定に加えて、製造ライン上で厚さ分布を測定し、製造条件へフィードバックする形でも管理されています。この記事では、主に押出成形などで製造されるプラスチックシートや板状材料を対象に、JIS K 7130で定められた厚さ測定方法と、X線・β線・赤外線・レーザーなどを用いて製造ラインで非接触に測定する方法、厚さ計の選び方を解説します。
JIS K 7130で定められた
厚さの測定方法
JIS K 7130(プラスチック-フィルム及びシート-厚さ測定方法)では、プラスチックフィルム・シートの厚さ測定方法として、次の3つを定めています。
| 方法 | 内容 | 適用の注意点 |
|---|---|---|
| A法 | 機械的走査による厚さの測定 | エンボスフィルム及びシートには適用しない |
| B1法 | 試料から採った試験片の質量・面積・密度から厚さを算出 | すべてのフィルム・シートに適用できる |
| B2法 | ロール製品の正味質量・幅・長さ・密度から平均厚さを算出 | すべてのフィルム・シートに適用できる |
B2法では、必要に応じてイールド(単位質量あたりの面積)を求めることもできます。
A法(機械的走査)の測定器の条件
A法で使う測定器には、測定する厚さに応じた正確さが求められます。たとえば、100μm以下は正確さ1μm、100μmを超え250μmまでは2μm、250μmを超えるものは3μmとされています。測定器の条件は、測定面の形状によっても異なります。測定面が平面/平面の場合は、測定面の直径を2.5~10mm、測定にかかる力を0.5~1.0Nとするなど、測定子の条件も細かく定められています。平面/球面の場合は、測定力などの条件が異なります。
測定子をシートに当てて測る方法のため、測定位置や測定力などの条件をそろえ、規格に定められた方法で測定することが重要です。
抜き取り測定と製造ラインでの測定の違い
JIS K 7130では、採取した試料を測定するA法・B1法と、ロール製品の平均厚さを算出するB2法が定められています。これらは、製造ライン上の幅方向・流れ方向の厚さ変化をリアルタイムに連続監視する方法ではありません。製造中の厚さムラを把握したい場合は、製造ライン上で非接触に測定する厚さ計を組み合わせる方法があります。
【非接触式】プラスチックシートの
厚さ測定方法
プラスチックシートの厚さを製造ラインで連続的に測定する場合は、材料の色や組成、厚さ、搬送条件などに応じて測定方式を選びます。主な方式には、放射線式・赤外線式・レーザー式などがあります。
放射線式(X線・β線)
X線式やβ線式は、放射線をシートに透過させ、その透過量から単位面積あたりの質量に関係する値を測定する方式です。基準物質との比較や校正によって、坪量や厚さを算出します。放射線の透過量を利用するため、光学式とは異なり、シートの色調の影響を受けにくい特徴があります。黒色のシートや充填物入りのシートも測定対象として検討可能です。
X線式とβ線式では測定特性が異なります。β線式は元素組成への依存を抑えて坪量を測定できることが特徴です。一方、X線式では材料の元素組成によって測定値が変わるため、対象材料に合わせた校正が重要です。
また、放射線式はレーザー変位計のようにセンサと測定対象との距離から厚さを求める方式ではありません。そのため、搬送中の上下動やパスライン変動の影響を受けにくく、製造ラインでの連続測定に適しています。
ただし、測定精度は材料の種類や装置の設置条件などにも左右されます。実際に使用するシートを用いて、測定範囲や精度を確認することが重要です。
赤外線式
樹脂の分子構造に応じた赤外線の吸収特性を利用して、厚さを求める方式です。フィルム・シートの生産工程で、幅方向に移動しながら厚さ分布を測定し、製造条件へのフィードバックに活用する製品があります。材料ごとの赤外線吸収特性を利用できる場合は、多層シートの特定の層の厚さを測定する用途にも利用できます。
一方で、測定に使用する波長の赤外線を十分に透過しない材料では、測定が難しい場合があります。樹脂の種類や厚さ、顔料・添加剤などによって測定可否が異なるため、実際の材料で確認することが重要です。
レーザー式
シートの上下に配置したレーザー変位センサで表面までの距離を測り、その差から厚さを算出する方式です。材料の組成による影響を受けにくく、揺れの少ない搬送条件で、厚みのあるシートや板を測定する用途に向いています。
一方、透明性や表面の反射特性、表面粗さ、搬送中の振動やバタつきなどが測定に影響する場合があります。センサの設置位置や測定環境を含めて、実際のライン条件で測定精度を確認することが重要です。
超音波式
超音波が対象物の反対面で反射する時間から厚さを求める方式です。プラスチックを測定対象とする超音波厚さ計もあり、成形品などの厚さ確認に用いられます。一般的な超音波厚さ計は探触子を接触させて測定するものが多いため、走行中のシートを連続測定する用途では制約があります。非接触式の装置もありますが、材料や測定条件によって適用範囲が異なります。
プラスチックシートの厚さ測定方法を
選ぶポイント
| シートの条件・管理目的 | 検討しやすい方式 |
|---|---|
| 黒色・充填物入りのシート | 放射線式(X線・β線) |
| 搬送中の揺れがある連続ライン | 放射線式(X線・β線) |
| 多層シートの特定の層を管理したい | 赤外線式(材料・波長条件による) |
| 揺れの少ない条件で厚みのあるシート・板を測りたい | レーザー式 |
| 規格に基づく測定 | JIS K 7130のA法・B1法・B2法 |
シートの色・充填物
光を利用する方式は、シートの色や充填物、添加剤などによって測定しにくい場合があります。黒色や充填物入りのシートを扱う場合は、色調の影響を受けにくい放射線式を検討しましょう。ただし、充填物の種類や含有量によって測定値が変わる場合もあるため、実際の材料で測定可否を確認することが重要です。
搬送中の揺れ・振動
押出成形ラインなどで走行中のシートを測る場合は、搬送中の上下動やバタつきが測定値に与える影響を確認します。
レーザー式などの距離を測る方式では、センサとシートとの距離の変化が測定に影響する場合があります。揺れのある条件では、パスライン変動の影響を受けにくい放射線式も候補になります。
管理したいのは全体の厚さか、特定の層か
シート全体の厚さや坪量を管理したい場合は、放射線式やレーザー式が候補になります。多層シートの特定の層を管理したい場合は、材料ごとの赤外線吸収特性を利用する赤外線式も検討できます。
ただし、特定の層を測定できるかどうかは、各層の樹脂の種類や厚さ、赤外線の吸収特性などによって異なります。
測定幅・設置スペースと法令対応
製品幅に対応したスキャン幅があるか、既存のラインにセンサやフレームを設置できるスペースがあるかを確認します。幅方向の厚さ分布を測定する場合は、測定範囲や走査時間も検討しましょう。
放射線式の場合は、X線源・β線源の種類や装置の仕様、遮蔽構造、設置環境などによって必要な手続きや管理方法が異なります。管理区域の設定や資格者の選任、届出の要否について、導入する機種の仕様に基づいてメーカーや所管行政機関に確認しましょう。
プラスチックシートの厚さ測定は
「材料特性」と「搬送条件」で選ぶ
プラスチックシートの厚さは、JIS K 7130では機械的走査や質量法で測定します。製造中の厚さムラを連続的に管理したい場合は、非接触厚さ計によるインライン測定を組み合わせる方法があります。
測定方式は、シートの色や充填物、搬送条件、管理したい項目によって選びます。黒色・充填物入りのシートや、揺れのあるラインで全体の厚さ・坪量を管理したい場合は放射線式が候補になります。特定の層を管理したい場合は、材料の吸収特性に応じて赤外線式も検討できます。
扱うシートの種類や厚さ・坪量の範囲、必要な測定精度、製品幅、搬送条件などを整理したうえで、実際の材料を使って測定可否を確認し、適した非接触厚さ計を選びましょう。
非接触厚さ計といっても、計測対象や求める精度によって適した方式は異なります。導入成果の最大化には、使用環境に合った製品選びが重要です。
このサイトでは、「連続生産されるシート材を安定して測定したい」「材質ごとの反射率に左右されず測定したい」「多層構造の膜厚を正確に評価したい」といった計測の対象と目的に応じて選べる非接触厚さ計3選を紹介しています。
特徴や対応方式を比較しながら、自社に合ったモデル選びのヒントとしてご活用ください。
【計測対象別】
非接触厚さ計3選
非接触厚さ計3選
非接触厚さ計は、計測対象となる材料や厚み・範囲、用途に合ったタイプを選ぶことが大切です。
ここでは、計測対象別に適した非接触厚さ計3製品を
紹介していきます。
連続生産ラインの
薄物シート材なら
薄物シート材なら
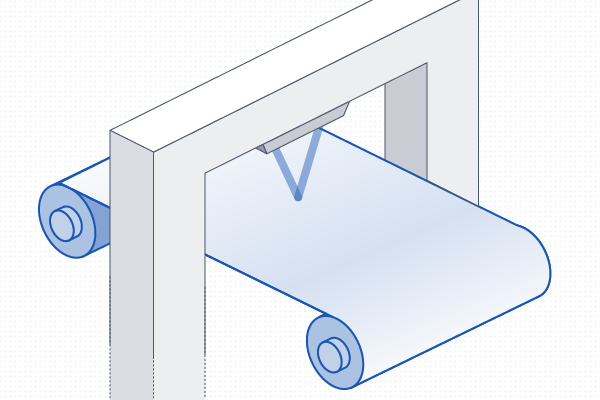
『SX-1100』
ナノグレイ
ナノグレイ
揺れ・素材に強い
汎用型モデル
汎用型モデル
- 物質を透過し測定するX線式を採用しているため、黒色材、散乱体など素材を選ばず「透過測定」が可能
- 高感度・高速応答の放射線検出方法「シンチレーション検出器」採用で、金属箔など薄物の搬送系での精度±0.1μmを実現
搬送で揺れのない
厚物シート材なら
厚物シート材なら
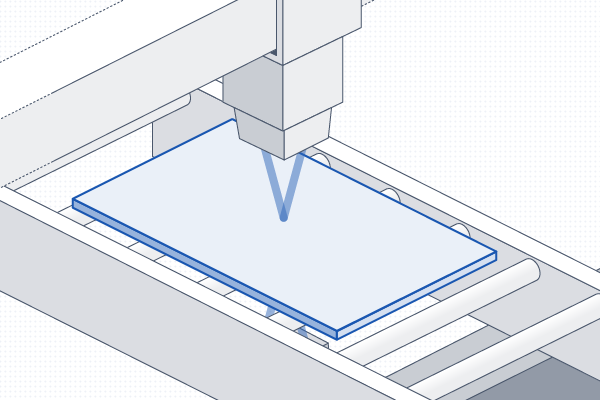
『thicknessGAUGE C.LL』
Micro-EpsilonJapan
Micro-EpsilonJapan
剛体向け
高精度モデル
高精度モデル
- 揺れのない対象物に精度の高い計測ができる「三角測量方式」を採用し、システム
精度±1/±5μmを実現 - 金属・木材・プラスチックなど、一般的な工業材料に対応し、材質ごとの反射率の違いに左右されにくい安定した測定ができる
化学組成の異なる
多層フィルムなら
多層フィルムなら
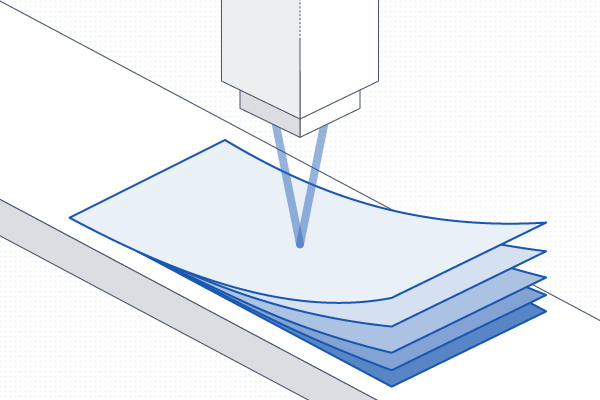
『赤外線極薄厚さ計IRMT01』
チノー
チノー
薄膜対応の
層別測定特化モデル
層別測定特化モデル
- 表面反射を除去して精度を高める「P偏光正反射方式」により、異なる化学組成の層を識別しやすい
- 10µm以下の極薄膜に対応し、28msの高速更新周期でインライン厚み管理が可能。リアルタイムに変化を把握でき、工程調整や不良発生を抑制